


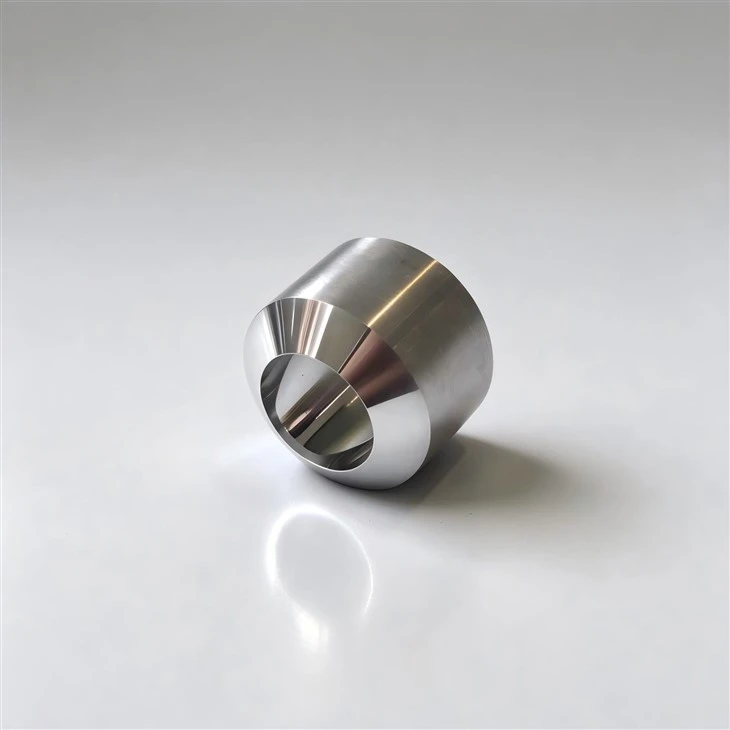
Jūs novēršat pakārtotās atteices galveno cēloni, nevis vienkārši to paslēpjat.Skūšanās matricaizcirtņivirsmas plaisas, slīdošās rievas, zvīņu rētas, dubultās apvalki, caurumi un atkarinātā mala no stieples. Zīmēšanas presformas tikai deformē metālu un var samazināt šos defektusiekšā. Rezultāts: mazāk vārsta atsperu lūzumu, mazāk metinājuma porainības, mazāk noguruma atgrūšanas.
Pilnībā izlaidiet kodināšanu un iepriekšēju pārklāšanu.Tradicionālajai tērauda stiepļu vilkšanai pirms formas ir nepieciešama atkaļķošanas vanna un smērvielas pārklājums. Draw-pīlings nav vajadzīgs – mazāk procesa soļu, mazāk ķīmijas, mazāks nospiedums, ātrāka līnija.Pierādījums: KIESELSTEIN procesa klasifikācija apstiprina, ka pirms skūšanās stacijas nav atkaļķošanas/pārklājuma.
Garantēta materiāla tīrība, pēc konstrukcijas.Tā kā adefinētstiek noņemts skūšanās dziļums, jūs pārliecinoši sasniedzat skaņu, attīrītu metālu. Tāpēc vilkšanas pīlings ir standarta operācija vārsta atsperes stieplēm, kur mīksta dekarbonizēta āda tieši samazina noguruma ilgumu.
Optimāla garenvirsmas topogrāfija.Griezums virzās padeves virzienā, atstājot struktūru, kurai turpmākā zīmēšana un formēšana dod priekšroku. Pagrieziena pīlings (rotējošais instruments) var radīt viļņošanos un spirālveida pēdas uz smalkās stieples; stiepļu slīpēšana tikai notīra katlakmens. Skūšanās uzvar smalkās stieples virsmas kvalitātē.
Stingrs, atkārtojams diametrs un profils.Pielaides saglabā konsekventu partiju pēc partijas — pamats pakārtotajai automatizētai formēšanai.
Atjaunots metālisks spīdums.Īpaši vērtīga atklātām vai dekoratīvām stieplēm, kā arī PVC/izolācijas pārklājumu noņemšanai no vara un alumīnija materiāliem.
Viena procesu saime, daudzi metāli.Tērauds, nerūsējošais materiāls, varš, misiņš, alumīnijs, zelts, titāns un lielākā daļa sakausējumu - gan melnais, gan krāsainais metāls.
Zemākas kopējās izmaksas nekā pakārtotā noraidīšana.Defektu novēršana virsmas stadijā maksā daudz lētāk nekā nobriedusi atspere, neveiksmīga metināšana vai vēlāk nolietots kabelis.

Materiālu iespējas: volframa karbīds pret PCD skūšanās veidnēm
|
Atribūts |
Volframa karbīds (TC) |
PCD skūšanās die |
|
Izmēru diapazons (parasti) |
0,5–80 mm |
1-20 mm |
|
Vienības izmaksas |
Nolaist |
Augstāks |
|
Karstumizturība |
Lieliski |
Labi (ar rūpību) |
|
Instrumenta kalpošanas laiks |
Labi |
Ilgāk, konsekventāk |
|
Stieples konsistence |
Labi |
Lieliski (stingra pielaide) |
|
Vislabākais priekš |
Vispārējs tērauds / nerūsējošais / lielas sekcijas |
Varš, alumīnijs, ar augstu oglekļa saturu, liela apjoma precizitāte |
|
Izpildes laiks |
Īsāks |
Ilgāka sagatavošanās |
Lietojumprogrammas
Vārsts-atsperes vads(automobiļu) - bez atūdeņojoša, noguruma izturīga virsma.
Metināšanas stieple- tīras, bez porainības metināšanas šuves.
Nerūsējošā tērauda stieple ar augstu oglekļa saturu- precīzās detaļas, medicīnas.
Vara / misiņa / alumīnija stieple- pārklājuma sloksne un spīduma atjaunošana.
Kabelis un elektronika- uzticama novilkšana līdz smalkiem izmēriem.
Ražošana un kvalitātes kontrole
Virdžīna volframa karbīds, submikronu graudi, HIP saķepināts blīvumam un stingrībai.
CNC precīzā apstrāde + griešanas malas spoguļpulēšana (Ra < 0,2 μm).
PCD ieliktņi, kas izstrādāti malu stabilitātei un ilgam, paredzamam kalpošanas laikam.
100% izmēru un vizuāla pārbaude pirms nosūtīšanas; ISO sertificēta kvalitātes sistēma (kopš 2000. gada).
Pielāgota ģeometrija, kas izveidota atbilstoši jūsu stieples diametram, materiālam, ātrumam un vajadzīgajai virsmai.
FAQ
1. Kāda ir atšķirība starp skūšanās matricu un stiepļu vilkšanas matricu?
Zīmēšanas kauliņšdeformējasvads mazāks; skūšanās matricaizcirtņikontrolēts virsmas slānis. Zīmējums samazina diametru; skūšanās novērš defektus un piemaisījumus, būtiski nemainot serdes izmēru.
2. Cik daudz materiāla noņem skūšanās uzgalis?
Parasti 0,01–0,25 mm virsmas vai 0,02–0,50 mm attiecībā pret stieples diametru vienā piegājienā. Mizas pabalsts parasti ir 0,1–0,2 mm.
3. Vai man joprojām ir nepieciešama kodināšana vai atkaļķošana pirms skūšanās?
Nē. Velkošanai nav nepieciešama kodināšanas vanna vai iepriekšējs pārklājums – tā ir viena no galvenajām procesa priekšrocībām salīdzinājumā ar parasto tērauda stiepļu vilkšanu.
4. Kādus materiālus var skūt?
Tērauds, nerūsējošais tērauds, varš, misiņš, alumīnijs, zelts, titāns un daudzi sakausējumi - gan melnais, gan krāsainais tērauds.
5. Volframa karbīda vai PCD skūšanās matrica — kuru izvēlēties?
TC zemākām izmaksām un augstām temperatūrām; PCD maksimālai konsistencei un kalpošanas laikam uz vara, alumīnija un augstas oglekļa precīzas stieples.
6. Kādam malas leņķim jābūt manam skūšanās uzgalim?
Apmēram 15 grādi melnajiem stieplēm un aptuveni 30 grādi krāsainajiem (varš, misiņš, alumīnijs). Leņķis nosaka malas asumu pret malas stiprību.
7. Vai skūšanās var noņemt atsvaidzināto slāni uz atsperu tērauda stieples?
Jā – noteikts skūšanās dziļums nogriežas zem dekarburētās robežas, tieši tāpēc vilkšanas pīlings ir standarta vārsta atsperes stieplei.
Populāri tagi: tērauda stiepļu virsmas skūšanās presformas, Ķīnas tērauda stiepļu virsmas skūšanās presformas ražotāji, piegādātāji, rūpnīca


