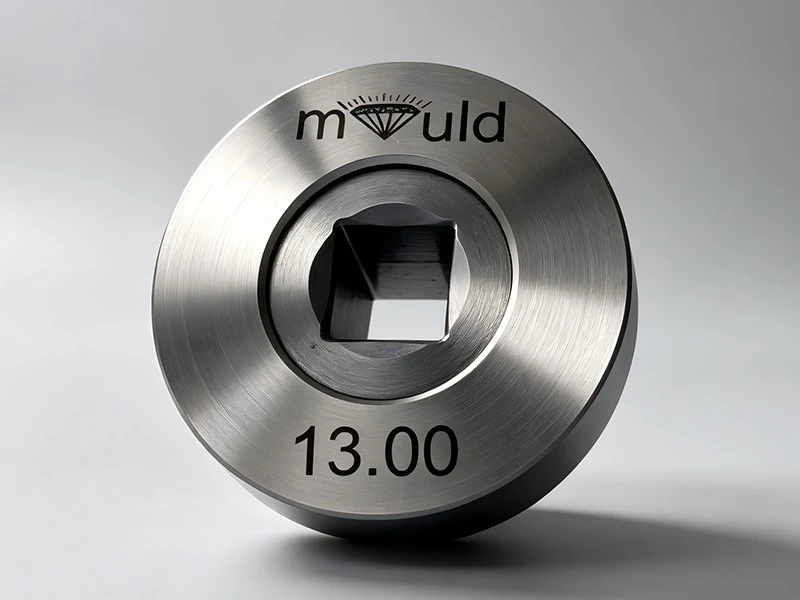
Materiālu izvēle un pirmapstrāde
Prestērauds: priekšroka tiek dota H13 karstās apstrādes tēraudam (cietība HRC48-52), jo tā izturība pret augstu temperatūru un nodilumizturība ir piemērota stiepļu vilkšanas procesiem. Atsaucoties uz *Die Engineering Handbook* (5. izdevums), šis materiāls saglabā stabilitāti pat 600 grādu leņķī.
Virsmas apstrāde: Ieteicama nitrēšana, sasniedzot virsmas cietību HV1000 vai augstāku, tādējādi pagarinot veidnes kalpošanas laiku.
Temperatūras un ātruma kontrole
Priekšsildīšanas temperatūra: presforma ir jāuzsilda līdz 200-300 grādiem (pielāgota atbilstoši materiāla biezumam), lai izvairītos no plaisāšanas, ko izraisa aukstā vilkšana.
Zīmēšanas ātrums: neregulāras formas presformām ieteicams 0,5-1,2 m/min; sarežģītām formām ātrums jāsamazina līdz 0,3 m/min, lai nodrošinātu vienmērīgu stieples deformāciju.
Smērvielu izvēle
Augstas-viskozitātes smērvielas (piemēram, smērvielas, kas satur grafītu-, kas satur eļļu{2}}, var samazināt berzi un samazināt presformas nodiluma ātrumu par aptuveni 30% (avots: *Metal Forming Technology*).